

Komplekse metalkomponenter skaber ofte et grundlæggende produktionsproblem: Jo mere kompliceret geometrien bliver, jo sværere er det at fremstille det nøjagtigt uden at tilføje flere bearbejdnings- eller monteringstrin.Investeringsstøbedele i rustfrit ståltilbyder en praktisk måde at danne former på, som ville være vanskelige eller nogle gange uøkonomiske at fremstille af solidt materiale.
Men det betyder ikke, at enhver kompleks form kan støbes med succes. Tynde vægge, smalle passager, skarpe overgange, dybe hulrum og små åbninger stiller forskellige krav til støbeprocessen. Det virkelige spørgsmål er ikke blot, om investeringsstøbning i rustfrit stål kan producere indviklede geometrier, men hvor langt processen kan gå, mens den opretholder en sund metalstrøm, dimensionskontrol og brugbar overfladekvalitet.
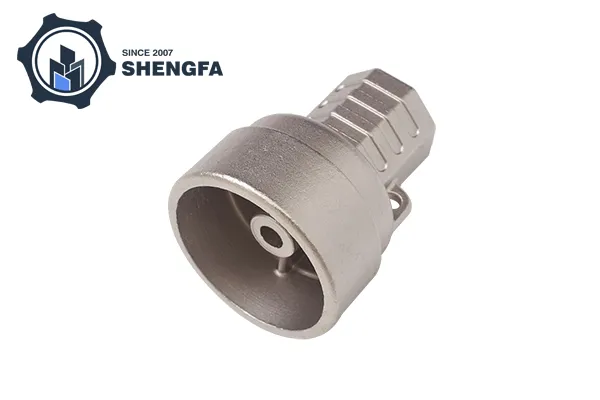
Investeringsstøbning begynder med et detaljeret voks- eller polymermønster. En keramisk skal bygges rundt om mønsteret, hvorefter mønsteret fjernes og smeltet rustfrit stål hældes i det resulterende hulrum.
Fordi formen er skabt omkring den faktiske geometri af komponenten, afhænger processen ikke helt af, at skæreværktøjer når hver overflade. Dette er en af dens vigtigste fordele for komplicerede dele.
Funktioner, der ofte kan inkorporeres i én støbning inkluderer:
For en bearbejdet komponent kan produktionen af disse funktioner kræve flere opsætninger, specialiserede værktøjer eller separate komponenter, der sammenføjes efterfølgende. Investeringsstøbning kan reducere antallet af individuelle fremstillingsoperationer ved at danne mere af geometrien direkte i formen.
Tynde vægge er mulige, men de er blandt de mere følsomme funktioner i en investeringsstøbeproces.
Når smeltede rustfrit stål investeringsstøbedele kommer ind i en tynd sektion, mister metallet varme hurtigt, fordi den omgivende form absorberer varme. Hvis metallet størkner, før hulrummet er helt fyldt, kan der opstå defekter som fejlløb eller ufuldstændige sektioner.
Flere variabler påvirker, om en tynd væg kan fyldes med succes:
| Faktor | Effekt på tynde snit |
|---|---|
| Vægtykkelse | Bestemmer, hvor hurtigt metallet mister varme |
| Hældningstemperatur | Påvirker metalfluiditet |
| Legeringssammensætning | Forskellige kvaliteter opfører sig forskelligt under påfyldning |
| Skaltemperatur | Påvirker størkningshastigheden |
| Porte design | Styrer, hvordan smeltet metal når tynde områder |
| Del geometri | Skarpe overgange kan afbryde metalstrømmen |
| Støbestørrelse | Større dele kan kræve forskellige påfyldningsstrategier |
Dette er grunden til, at der ikke er nogen enkelt universel minimumsvægtykkelse, der gælder for enhver investeringsstøbning af rustfrit stål. Den praktiske grænse afhænger af legeringen, komponentdimensioner, skalsystem, støbetemperatur og overordnet geometri.
En almindelig fejl er kun at vurdere en komponent ud fra dens tyndeste væg. I praksis bestemmer hele geometrien, hvor let smeltet metal kan nå den væg.
For eksempel kan en kort tynd ribbe forbundet med en relativt tyk sektion være lettere at fylde end en lang, isoleret tynd væg. På samme måde kan en tynd buet overflade opføre sig anderledes end en tynd flad sektion.
Designere bør derfor overveje:
Jo længere en tynd væg er, jo større er risikoen for for tidlig størkning, før hulrummet er helt fyldt.
Tynde sektioner forbundet med større masser kan opleve forskelle i afkøling og størkning. Korrekte overgange kan hjælpe med at reducere lokaliseret stress og støbedefekter.
Skarpe indvendige hjørner kan komplicere metalflow og skabe stresskoncentration. Små radier er generelt nemmere at håndtere end bratte 90-graders overgange.
Indvendige kanaler skal tillade smeltet metal at komme ind, og luft eller gasser kan undslippe. Ekstremt smalle eller dybe passager kan blive sværere at gengive konsekvent.
Investeringsstøbning er ofte forbundet med komplicerede former, men der er praktiske grænser.
Et design kan blive svært, når det kombinerer flere ekstreme funktioner på én gang - for eksempel en meget tynd væg, et langt smalt hulrum, en dyb indre passage og en lille åbning.
På det tidspunkt ændres spørgsmålet fra "Kan det castes?" til "Kan det støbes konsekvent?"
Denne sondring er vigtig for produktionsplanlægning. En geometri, der kan fremstilles én gang under nøje kontrollerede forhold, er muligvis ikke egnet til stabil gentagen produktion, hvis procesvinduet er for snævert.
Rustfrit stål omfatter mange forskellige legeringsfamilier, herunder austenitiske, martensitiske, ferritiske og nedbørshærdende kvaliteter. Deres casting-adfærd er ikke identisk.
Den valgte karakter kan påvirke:
Af denne grund bør materialevalg ske sammen med støbedesign i stedet for efter at geometrien allerede er færdiggjort.
En rustfri stålkvalitet valgt primært til korrosionsbestandighed, for eksempel, kan kræve andre procesovervejelser fra en kvalitet valgt til højere hårdhed eller mekanisk styrke.
Processen bliver især nyttig, når flere komplekse funktioner skal inkorporeres i en metalkomponent.
Overvej et hus af rustfrit stål, der indeholder buede passager, monteringsknaster, tynde ribber og en uregelmæssig udvendig profil. Bearbejdning af hele formen fra en massiv blok kunne generere betydeligt materialespild og kræve flere bearbejdningsorienteringer.
Investeringsstøbning kan danne meget af den grundlæggende geometri først. Bearbejdning kan så reserveres til overflader, hvor der kræves snævrere tolerancer, gevind, tætningsområder eller præcise huller.
Denne kombination er ofte mere praktisk end at forvente, at enten støbning eller bearbejdning udfører hver operation.
Investeringsstøbning kan opnå relativt detaljerede overflader, men ikke alle elementer skal nødvendigvis efterlades i støbt tilstand.
Typiske efterstøbningsbearbejdningsområder omfatter:
Nøglen er at skelne mellem formkompleksitet og dimensionel præcision.
Investeringsstøbning er velegnet til at danne komplekse former. CNC-bearbejdning forbliver mere passende, når en overflade kræver særligt snævre dimensionelle tolerancer eller en kontrolleret overfladefinish.
En lille ændring af CAD-modellen kan nogle gange gøre en væsentlig forskel for støbeadfærden.
Nyttige designovervejelser omfatter:
Pludselige ændringer fra tynde til tykke sektioner kan skabe ujævn afkøling. Gradvise overgange kan give et mere forudsigeligt størkningsmønster.
Tilføjelse af passende radier kan forbedre metalflowet og reducere lokaliserede spændingskoncentrationer.
Store forskelle i snittykkelse kan give forskellige kølehastigheder og øge muligheden for svind-relaterede problemer.
Selvom investeringsstøbning ikke kræver de samme overvejelser om formfrigivelse som konventionel trykstøbning, skal det overordnede mønster og skaldesign stadig imødekomme kravene til fremstilling og mønsterfjernelse.
Overflader, der kræver bearbejdning efter støbning, bør identificeres under design snarere end tilføjes som en eftertanke.
Ekstern geometri er generelt nemmere at inspicere end intern geometri. Når først en komponent indeholder indvendige passager eller lukkede hulrum, bliver verifikation vigtigere.
Afhængigt af delen kan inspektion omfatte:
Røntgeninspektion er særlig nyttig, når interne defekter ikke kan identificeres udefra. Det kan afsløre visse former for porøsitet, krympning eller indeslutninger uden at skære komponenten fra hinanden.
Investeringsstøbning har en tendens til at give mening, når en komponent kombinerer kompleks geometri, relativt små eller mellemstore dimensioner, vanskelige at bearbejde funktioner og et behov for at reducere antallet af samlede stykker.
Det kan være mindre attraktivt, når:
Den bedste proces afhænger derfor af hele komponenten frem for en attraktiv funktion.
Inden du vælger investeringsstøbning i rustfrit stål, bør flere spørgsmål besvares:
At besvare disse spørgsmål tidligt kan afsløre potentielle støbeproblemer, før værktøj og produktion begynder.
Investeringsstøbning i rustfrit stål kan håndtere indviklede geometrier og tyndvæggede funktioner, men dens kapacitet er ikke ubegrænset. Succesfulde resultater afhænger af forholdet mellem vægtykkelse, geometri, legeringsvalg, metaltemperatur, skalforhold, portdesign og størkningsadfærd.
Den stærkeste anvendelse er ikke blot en del med en kompliceret form. Det er en komponent, hvor kompleks geometri kan formes effektivt gennem støbning, mens præcisionskritiske områder færdigbehandles gennem bearbejdning og verificeres gennem passende inspektion.
For investeringsstøbedele i rustfrit stål er den mest nyttige tilgang derfor at evaluere den komplette geometri i stedet for at fokusere på en enkelt minimumsvægtykkelse. En veldesignet støbning arbejder med opførselen af smeltet rustfrit stål i stedet for at tvinge processen til at gengive træk, der er fundamentalt vanskelige at fylde eller størkne konsekvent.
-


