

Gevindrulning er en vigtig fremstillingsproces, der forbedrer dimensionskonsistensen, overfladefinishen og træthedsydelsen af en sekskantskrue. Ved at danne gevind gennem kontrolleret plastisk deformation i stedet for at skære materiale væk, kan producenter bevare en mere kontinuerlig metalkornstrøm og indføre gavnlige restspændinger ved gevindrødderne. Hos SHENGFA overvejer vi materialevalg, gevindgeometri, kold føring og varmebehandling sammen for at producere pålidelige fastgørelseselementer til bilindustrien, byggeri, landbrugsmaskiner og industrielt udstyr.
Når vi evaluerer ydeevnen af en sekskantskrue, er vi meget opmærksomme på gevindfremstillingsprocessen. Trådene er ikke blot en forbindelsesfunktion. De påvirker direkte, hvordan fastgørelseselementet går i indgreb med en møtrik eller et boret hul, fordeler klemkraften og reagerer på gentagen mekanisk belastning.
Gevindrulning er en koldformningsproces, der skaber udvendige gevind ved at presse et cylindrisk metalemne mellem hærdede matricer. I stedet for at fjerne materiale gennem skæring, udøver matricerne kontrolleret tryk og tvinger stålet til at flyde ind i den nødvendige gevindprofil. Denne proces danner gevindtoppene, rødderne og flankerne uden at producere konventionelle bearbejdningsspåner.
For befæstelser af kulstofstål og legeret stål skal materialet have passende duktilitet til at modstå denne deformation. Den oprindelige emnediameter, matricegeometri, rulletryk, smøring og justering påvirker alle de endelige gevinddimensioner.
Hos SHENGFA ser vi trådrullning som en del af den komplette arbejdsgang til fremstilling af fastgørelseselementer. Vores erfaring inden for præcisionsmetalfremstilling, herunder smedning og CNC-bearbejdning, hjælper os med at forstå, hvordan opstrøms materiale og formningsforhold påvirker den færdige komponent.
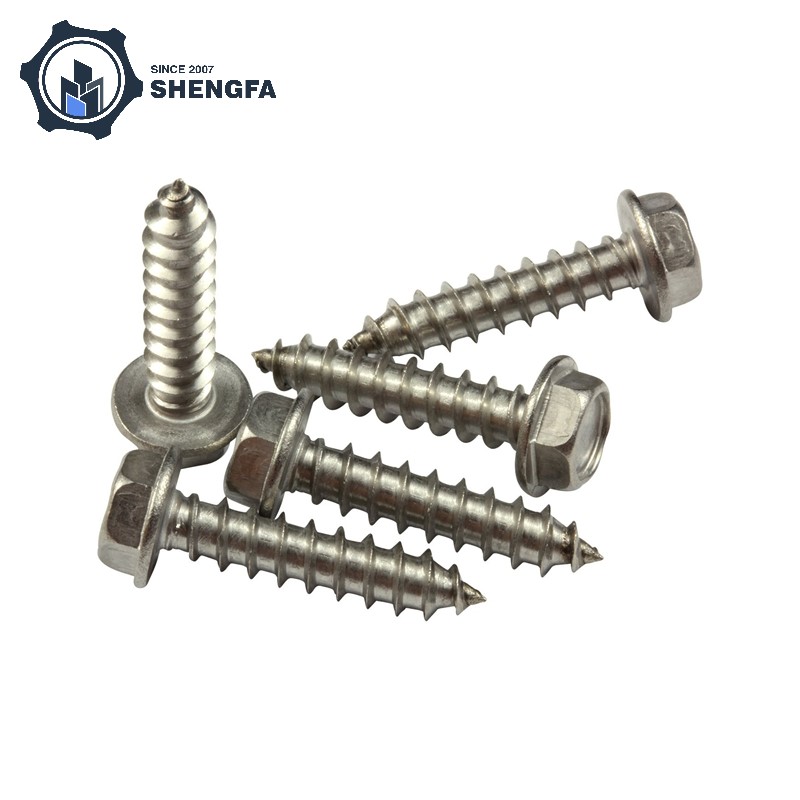
En af de vigtigste fordele ved trådrullning er dens effekt på metalstrukturen. Under gevindskæring fjerner et skæreværktøj materiale for at skabe gevindprofilen, hvilket afbryder den oprindelige kornstrøm på den bearbejdede overflade. Under valsning forskydes materialet og omformes under tryk.
Dette gør det muligt for metalkornstrømmen at følge den dannede gevindkontur mere kontinuerligt. Ved gevindrødderne, hvor spændingskoncentrationer kan udvikle sig under træk- og cyklisk belastning, kan denne strukturelle forskel være særlig vigtig.
For en sekskantskrue, der bruges i bilkonstruktioner eller tunge maskiner, hjælper bevarelse af en gunstig kornstrøm med at understøtte mere pålidelig mekanisk ydeevne. Den faktiske styrke afhænger dog stadig af stålsammensætning, varmebehandling, gevindgeometri og fremstillingskvalitet.
Befæstelseselementer, der bruges i motorer, landbrugsmaskiner, pumper og industrielt udstyr, oplever sjældent kun statiske belastninger. Vibrationer, vekslende spændinger og gentagne tilspændingskræfter kan gradvist forårsage træthedsskader.
Trådrulning kan forbedre træthedsmodstanden gennem to relaterede mekanismer. For det første forårsager koldeformation lokal arbejdshærdning omkring gevindprofilen. For det andet kan processen indføre kompressionsrestspændinger nær gevindrødderne. Disse spændinger hjælper med at modvirke trækspændinger, der ellers ville fremme udmattelsesrevneinitiering.
Efter vores erfaring er denne fordel især relevant, når en gevindforbindelse arbejder under gentagen belastning. Ikke desto mindre kan gevindrulning alene ikke eliminere træthedsfejl. Korrekt forspænding, passende gevindindgreb, installationsmoment og samlingsdesign forbliver lige vigtige.
Gevindoverfladekvaliteten påvirker, hvordan en skrue går i indgreb med dens sammenkoblingskomponent. Grove bearbejdningsmærker, dimensionsvariationer eller en inkonsekvent gevindprofil kan øge friktionen og gøre samlingen mindre forudsigelig.
Med korrekt kontrollerede rullematricer giver processen en glat gevindoverflade og gentagelig geometri. Vigtige dimensioner omfatter større diameter, mindre diameter, stigningsdiameter, gevindstigning og flankevinkel.
For metriske sekskantskruer inkluderer almindelige grovgevindspecifikationer M6 × 1,0, M8 × 1,25, M10 × 1,5 og M12 × 1,75. Disse er standardtrådseksempler snarere end en begrænsning på tilgængelige produktstørrelser. Den påkrævede toleranceklasse og tilhørende gevindspecifikation skal altid bekræftes i forhold til applikationstegningen eller gældende standard.
Gevindafisolering forekommer, når de indkoblede gevind deformeres eller forskydes under overdreven belastning. Gevindrulning kan forbedre den lokale overfladetilstand og arbejdshærde materialet, hvilket understøtter bedre modstand mod gevinddeformation under passende materiale- og designforhold.
Afisoleringsstyrken bestemmes dog ikke af fremstillingsmetoden alene. Materialekvalitet, indgrebslængde, møtrik- eller gevindstyrke, gevinddimensioner og påført belastning påvirker alle resultatet. Vi overvejer derfor den komplette gevindsamling frem for at vurdere skruen isoleret.
Både gevindrulning og gevindskæring kan producere funktionelle udvendige gevind, men de fungerer forskelligt og giver forskellige fremstillingsfordele. Til produktionsserier, der involverer konventionelle stålbefæstelser, foretrækkes valsning ofte på grund af dets materialeudnyttelse, produktionseffektivitet og potentielle mekaniske fordele.
| Sammenligningsfaktor | Trådrullning | Trådskæring |
|---|---|---|
| Fremstillingsprincip | Danner tråde gennem plastisk deformation | Fjerner materiale ved hjælp af et skæreværktøj |
| Materiale fjernelse | Ingen konventionelle skærespåner | Producerer spåner under bearbejdning |
| Korn flow | Kan følge den dannede trådprofil | Afbryder den oprindelige kornstrøm |
| Overfladefinish | Generelt glat og konsistent | Afhænger af skæreforhold og værktøj |
| Træthedspræstation | Kan drage fordel af arbejdshærdning og kompressionsrestspændinger | Mere følsom over for overflademærker og bearbejdningsforhold |
| Produktionseffektivitet | Velegnet til gentagelig produktion i store mængder | Nyttigt til små partier og specialiserede geometrier |
| Værktøjskrav | Kræver præcisionsrullende matricer | Bruger skærematricer, haner eller bearbejdningsværktøjer |
For standard industribefæstelser betragter vi generelt gevindrullning som et praktisk valg, når materialet, dimensionerne og produktionsvolumen er passende. Gevindskæring har stadig en plads i små-batch-produktion, komponenter med stor diameter og specielle gevindkonfigurationer, hvor rulning måske ikke er praktisk.
En høj kvalitetSekskantskruekommer ikke af trådrullning alene. Dens ydeevne bestemmes af flere forbundne fremstillingstrin. Hos SHENGFA fokuserer vi på forholdet mellem materialeegenskaber, formningsnøjagtighed og de endelige krav til påføring.
Vi overvejer den nødvendige styrke, arbejdsmiljø og korrosionseksponering, før vi vælger stålkvaliteten. Kulstofstål bruges almindeligvis til generel mekanisk og strukturel fastgørelse, mens legeret stål er velegnet til applikationer, der kræver højere mekanisk styrke efter passende varmebehandling. Rustfrit stål er en praktisk mulighed for miljøer, hvor korrosionsbestandighed er en prioritet.
Inden gevindvalsning skal skruemnet have et præcist udformet hoved og skaft. Kold heading bruger trykkraft til at forme metallet til den nødvendige hovedgeometri. Denne proces er meget udbredt i produktion af fastgørelseselementer, fordi den understøtter repeterbare dimensioner og effektiv materialeudnyttelse.
For sekskantede hovedkomponenter er vi opmærksomme på tværgående dimensioner, hovedhøjde, lejeoverfladetilstand og overgangen mellem hoved og skaft. Disse funktioner påvirker skruenøgleindgreb, installationsstabilitet og belastningsoverførsel gennem samlingen.
Varmebehandling vælges i henhold til materialekvaliteten og de nødvendige mekaniske egenskaber. Bratkøling og hærdning kan øge styrke og hårdhed i egnede kulstof- og legeringsstål, mens den specifikke termiske cyklus skal matches til befæstelsesspecifikationen.
Vi overvejer også overfladebehandling efter arbejdsmiljøet. Forzinkning giver generel korrosionsbeskyttelse, mens varmgalvanisering almindeligvis overvejes for strukturelle fastgørelseselementer, der udsættes for udendørs forhold. Sort oxid giver en mørkere industriel finish med begrænset korrosionsbeskyttelse og kræver normalt yderligere beskyttelse i krævende miljøer. Rustfrit stål er primært afhængig af dets legeringssammensætning for korrosionsbestandighed.
En detalje, der er værd at fremhæve, er procesrækkefølgen. Rulletråde før eller efter den endelige varmebehandling kan producere forskellige restspændings- og udmattelsesegenskaber. Til krævende udmattelsesapplikationer bør den specificerede fremstillingssekvens gennemgås i forhold til den relevante fastgørelsesstandard i stedet for at antage, at én sekvens passer til hver skrue.
Kombinationen af sikker skruenøgledrevet installation, pålideligt gevindindgreb og passende mekanisk styrke gør sekskantskruen anvendelig på tværs af mange industrielle sektorer. Gevindrulning er særlig værdifuld, hvor ensartet trådkvalitet og gentagen belastning er vigtig.
Automotive fastgørelseselementer udsættes for vibrationer, temperaturændringer og gentagne mekaniske belastninger. Gevindrullede skruer kan bruges i passende motortilbehør, chassissamlinger, beslag og udstyrsmonteringsforbindelser. Den påkrævede styrkekvalitet, belægning og gevindspecifikation skal svare til komponentens designkrav.
Traktorer, høstudstyr, pumper og industrimaskiner fungerer ofte i miljøer, der involverer støv, fugt, vibrationer og variable belastninger. Valg af den korrekte stålkvalitet og overfladefinish hjælper med at opretholde fastgørelsessikkerheden under service.
Sekskantede hovedbefæstelser er meget udbredt i stålkonstruktioner, udstyrsfundamenter, støtterammer og mekaniske installationer. For strukturelle forbindelser skal den specificerede bolt- eller skruestandard, styrkeklasse, dimensioner og belægningskrav verificeres før produktion.
Marinesystemer og industrielle installationer kan udsætte fastgørelseselementer for fugtige eller korrosive miljøer. Rustfri stålkvaliteter eller passende beskyttende belægninger kan vælges i henhold til de faktiske eksponeringsforhold. I disse applikationer bør materialekompatibilitet og risikoen for galvanisk korrosion også tages i betragtning.
For at gøre de vigtigste fremstillingsovervejelser nemmere at sammenligne, har vi opsummeret forholdet mellem gevindrulning og ydeevneegenskaberne for enSekskantskrueunder.
| Fremstillingsfaktor | Ydelsesfordel | Typisk anvendelsesbekymring |
|---|---|---|
| Rulning af kold tråd | Arbejdshærdning og forbedret trådkonsistens | Gentagen mekanisk belastning |
| Kontinuerlig kornstrøm | Understøtter træthedsydelse ved gevindprofilen | Vibrationer og cyklisk stress |
| Præcisionsstyring af matrice | Ensartede stignings- og gevinddimensioner | Kompatibilitet med møtrikker og gevindhuller |
| Slukning og temperering | Justerer hårdhed og mekanisk styrke | Krav til fastgørelse af høj styrke |
| Beskyttende belægning | Forbedrer korrosionsbeskyttelse | Udendørs og fugtige miljøer |
| Materialevalg | Matcher mekaniske og miljømæssige krav | Automotive, marine og tungt udstyr |
Ningbo Shengfa Hardware blev grundlagt i 2007 og har udviklet produktionserfaring inden for investeringsstøbning, trykstøbning, smedning og CNC-bearbejdning. Baseret i Ningbo, Zhejiang, Kina, betjener vi kunder inden for bilindustrien, medicinsk udstyr, landbrugsmaskiner og marineindustrien.
Vores tilgang til metalkomponenter starter med at forstå, hvordan en del vil blive brugt. For fastgørelsesprodukter betyder det, at man overvejer materialevalg, dimensionskrav, mekanisk belastning og miljøpåvirkning i stedet for at fokusere på udseendet alene.
Når vi udvikler en tilpasset sekskantskrue, kan vi evaluere det nødvendige materiale, hoveddimensioner, skaftdiameter, gevindstigning, længde, mekanisk kvalitet og overfladebehandling i henhold til projektspecifikationerne. Tegninger, prøver og applikationsdetaljer hjælper os med at vurdere fremstillingsruten og identificere potentielle produktionskrav, før vi går videre.
Vi tror på, at pålidelig fremstilling af befæstelser afhænger af ensartet proceskontrol og klar teknisk kommunikation. Uanset om et projekt involverer standard industrielle komponenter eller tilpassede metaldele, er vores mål at levere praktiske produktionsløsninger med fokus på kvalitet, levering og omkostningseffektivitet.
Få mere at vide omSHENGFAs produktionskapacitetog vores erfaring med præcisionsmetalfremstilling.
Gevindrulning er en koldformningsproces, der skaber udvendige gevind ved at trykke et metalemne mellem hærdede matricer. Materialet flyder ind i gevindprofilen i stedet for at blive fjernet gennem skæring. Denne metode kan give ensartede gevinddimensioner, glatte overflader og gunstige mekaniske egenskaber.
Gevindvalsede skruer giver generelt fordele med hensyn til træthed og forskydningsevne, fordi kold deformation kan forbedre den lokale hårdhed, bevare mere kontinuerlig kornstrøm og indføre kompressionsrestspændinger. Den faktiske styrke afhænger dog af materialekvalitet, varmebehandling, gevindgeometri og fremstillingsbetingelser.
Ja. Gevindrulning kan forbedre udmattelsesmodstanden ved at reducere ugunstige overfladeforhold og indføre kompressionsrestspændinger nær gevindrødderne. Disse effekter hjælper med at forsinke udmattelsesrevneinitiering under cyklisk belastning, selvom det endelige resultat også afhænger af samlingsdesign og installationsforhold.
Fælles materialer omfatter kulstofstål, legeret stål og egnede rustfri stålkvaliteter. Materialet skal have tilstrækkelig formbarhed til den valgte valseproces. Dets sammensætning, hårdhed og mekaniske egenskaber bør evalueres før produktion.
Ja, når fastgørelsesgraden, gevinddesignet og samlingskonfigurationen er korrekt valgt. Valsede gevind kan tilbyde forbedret træthedsydelse, men vibrationsmodstanden afhænger også af korrekt forspænding, samlingsstivhed, låsemetoder og installationsmoment.
Gevindrulning kan opnå ensartede gevinddimensioner, når emnets diameter, matricegeometri, maskinjustering og procesparametre er korrekt kontrolleret. Vigtige inspektionsdimensioner inkluderer stigningsdiameter, større diameter, mindre diameter og gevindstigning.
Vi anbefaler at angive materialekvalitet, nominel diameter, skruelængde, gevindstigning, hoveddimensioner, krav til mekaniske egenskaber, overfladefinish, gældende standard og forventet anvendelsesmiljø. Tekniske tegninger eller fysiske prøver kan også hjælpe med at tydeliggøre fremstillingskravene.
SHENGFA blev grundlagt i 2007 og leverer investeringsstøbning, trykstøbning, smedning og CNC-bearbejdning. Vi evaluerer projekttegninger, materialekrav, dimensioner og anvendelsesforhold for at identificere passende fremstillingsløsninger til forskellige industrielle komponenter.
Gevindrulning spiller en vigtig rolle i at forbedre fremstillingen af sekskantskruer ved at danne konsistente gevind, opretholde en mere kontinuerlig metalkornstrøm og skabe gavnlige overfladeforhold for træthedsydelse. Dens fordele er især relevante for fastgørelseselementer udsat for vibrationer, gentagen belastning og krævende mekaniske forhold.
Hos SHENGFA forstår vi, at befæstelsespålidelighed afhænger af mere end en enkelt produktionsoperation. Materialevalg, kold overskrift, gevindgeometri, varmebehandling og overfladebehandling skal arbejde sammen for at opfylde kravene til den endelige applikation. Ved at evaluere disse faktorer omhyggeligt sigter vi efter at levere praktiske og pålidelige metalfremstillingsløsninger til industrielle kunder over hele verden.
-


